
产品细节图

精密钢管管材定径
在纵轧或斜轧定径机上对空心荒管进行的不带芯棒的小变形量的纵轧或斜轧,目的是使荒管获得规定的外径尺寸。纵轧定径机的架数一般为5~12架,多为单独驱动的二辊式连轧机,工作机架与地平面呈45。布置,相邻机架互呈90。布置。增加定径机架数可扩大产品规格,给生产带来了方便。斜轧定径在二辊或三辊式定径机上进行,一般多配置在三轧斜轧管机组(见热轧无缝管机组)中。与纵轧定径相比较,斜轧定径的精密钢管外径精度高,椭圆度小,更换规格品种方便,不需要换辊,只要调整轧辊间距即可;缺点是生产率低。


生产精密钢管管料尺寸的选择
在冷加工管材生产中,管料的尺寸(直径和壁厚)决定着变形道次、成品管尺寸精度和表面质量。在能保证成品管质量的前提下尽可能选用接近成品尺寸的管料。管料的小壁厚应能保证管料和成品管的壁厚差(即总减壁量)能热轧管表面的螺纹道、划道等表面缺陷,改善壁厚不均,以获得尺寸公差和表面质量都符合要求的管材。在冷拔管生产中,冷拔的小总减壁量一般取0.5~1mm。对成品管质量(尺寸精度、表面质量)要求高时也可以将总减壁量取大一些。在可供应条件下,管料的直径一般比成品管的直径大5~20mm。主要是考虑减径量与减壁量的关系,即变形时有一定的减壁量必定有相应的减径量,才能保证顺利实现金属变形。
选择冷轧管料与冷拔的原则基本相同,但在确定管料和中间管尺寸时则要考虑满足冷轧机孔型系统的要求。
道次变形量的选择即确定每个加工道次的变形程度(断面压缩率、延伸系数)、减径量和减壁量。在条件允许时,应选取大的道次变形量,以减少加工道次。选择冷轧管机道次变形量时要考虑轧机主要部件强度、材料塑性、对管材的质量要求等。在实际生产中管材的尺寸精度、表面状态以及工具的寿命等常成为限制道次变形量的因素。为了保证产量和质量,成品道次的变形量应取小一些。在多辊式冷轧管机上道次变形量(特别是减径量)比二辊式冷轧管机的小。

公司实力
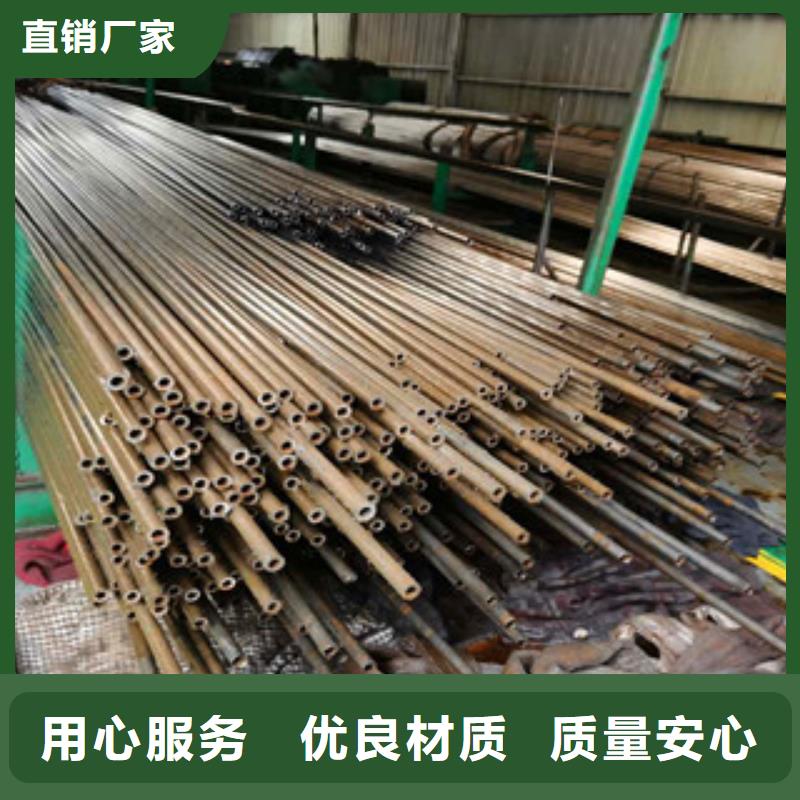
龙丽金属材料(无锡市分公司)以生产制造【江苏无锡本地附近抛光无缝钢管、江苏无锡本地无缝钢管异径管毛坯、江苏无锡铁素体无缝钢管】为依托,大力拓展上下游相关产业,并逐步将每个产业发展完善,公司目标是将整个产业集团打造成国内百强企业。
