联系我们

当前位置:
上海 秉争实业(九江市分公司) >
九江当地频道中心
金属材料_合金料筒大品牌值得信赖
更新时间:2026-09-16 04:03:46 ip归属地:九江,天气:多云,温度:21-30 浏览次数:1 公司名称:上海 秉争实业(九江市分公司)
以下是:江西省九江市金属材料_合金料筒大品牌值得信赖的产品参数
| 产品参数 | |
|---|---|
| 产品价格 | 电议 |
| 发货期限 | 电议 |
| 供货总量 | 电议 |
| 运费说明 | 电议 |
| 材质 | 高温合金 |
| 牌号 | 见标题 |
| 产品 | 上海 |
| 品牌 | 秉争 |
| 规格 | 现货 |
| 可定制 | 是 |
| 范围 | 金属材料_合金料筒供应范围覆盖江西省、南昌市、景德镇市、九江市、赣州市、萍乡市、新余市、吉安市、上饶市、抚州市、宜春市、鹰潭市 庐山市、浔阳区、武宁县、修水县、永修县、德安县、星子区、都昌县、湖口县、彭泽县、瑞昌市、共青城市等区域。 |
以下是:江西省九江市金属材料_合金料筒大品牌值得信赖的图文视频
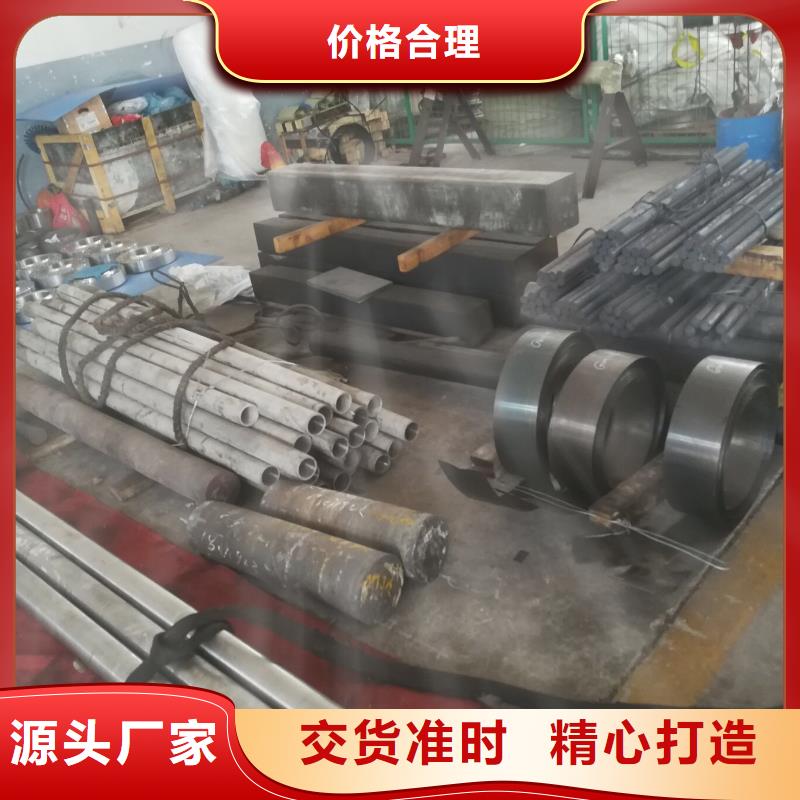


【秉争】持续拓展产品矩阵,现有庐山数控切割合金板材、瑞昌耐酸碱合金、湖口卡套管件、永修双相钢、吉安254SMO、赣州叶轮耐蚀料、南昌管件加工厂、新余电渣重熔等,满足不同场景需求。金属材料_合金料筒大品牌值得信赖_秉争实业(九江市分公司),固定电话:【052788266222】,移动电话:【052788266222】,联系人:谭先生,江西省九江市共青城市共安南大道辅路与青丰公路交叉口西北220米金酷产业园7幢。 江西省,九江市 九江市位于江西省北部,长江中下游南岸,赣、皖、鄂、湘四省交界处,总面积19084.61平方千米,截至2022年,全市常住人口457万。九江市地处长江、京九铁路两大经济开发带交叉点,是中国首批5个沿江对外开放城市之一,是东部沿海开发向中西部推进的过渡地带,华东与华中的连接点,号称“吴头楚尾、三江之口、七省通衢”与“天下眉目之地”,有“江西北大门”之称。
想要深入了解金属材料_合金料筒大品牌值得信赖产品的各项功能和特点?我们为您准备了精彩视频,不容错过!
以下是:江西九江金属材料_合金料筒大品牌值得信赖的图文介绍

Incoloy800生产制作经验品质好放心选择


Incoloy800的详细介绍
来图定制厂家新品

创业以来的 江西九江就近GH4738、九江本地附近铸造高温合金、江西九江本地附近合金盘管以卓越的性价比和优良的服务,让客户采购安心,使用放心,公司将一如既往;竭诚以优质的产品、优良的服务,与国内外各行业的客商紧密合作,共图发展我们也热诚欢迎客户来秉争实业(九江市分公司)司考察,参观及技术交流!

秉争实业(九江市分公司)
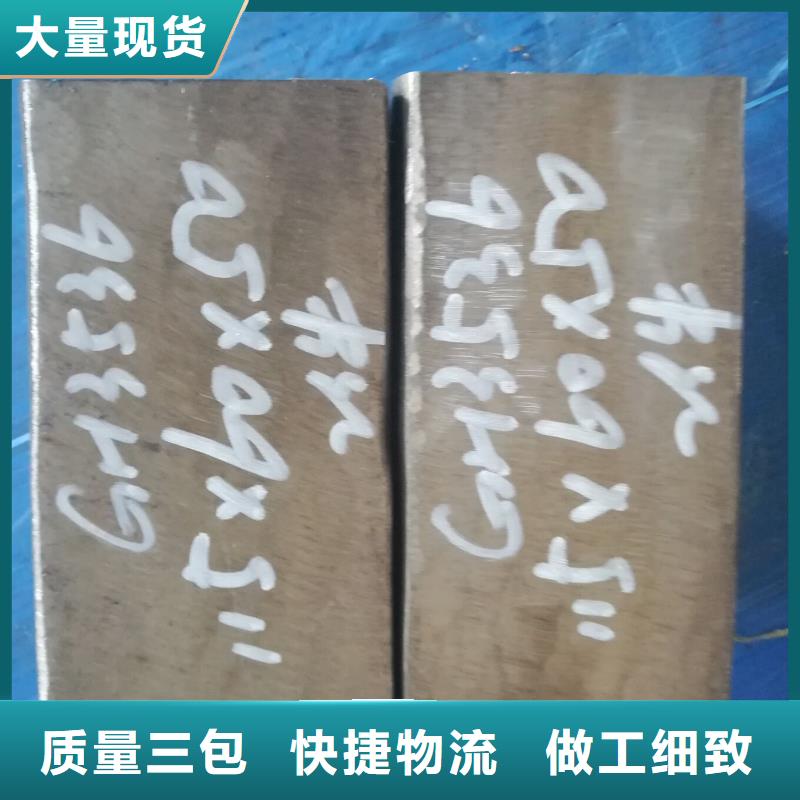
产品实拍图片
从事Incoloy800行业多年品质值得信赖

八、制造和热处理
C-59合金可以很容易地用普通制作工艺来加工。
1、加热 C-59合金在热处理前和热处理过程中不可以和任何污染物接触。 在含有S、P、Pb和其它低熔点金属的环境中加热,会使C-59合金的性能下降。污染物的来源主要有标记笔痕迹、温度指示漆、粉笔、润滑油脂、燃料等。 加热炉燃料的含硫量必须低,天然气的含硫量必须低于0.1%(质量),燃料油的含硫量不可超过0.5%。 炉气环境应该是轻的氧化性,不可以在氧化性和还原性之间波动。不可以让火焰直接冲击合金材料。
2、热加工 C-59合金可以在950-1180℃之间进行热加工。冷却要用水急冷。 热加工后退火可以确保材料有良好的耐蚀性能。
3、冷加工 退火的C-59合金才可以用来冷加工,C-59合金的加工硬化率是很高的,对成形设备的要求要高一些。 当冷变形加工执行时,工序间退火是必要的。
4、热处理 固溶热处理温度应该在1100-1180℃,在1120℃处理。 水冷是确保材料有耐蚀性能的基本要点。在任何热操作过程中,材料表面必须清洁。
5、除垢 C-59合金焊缝附近的氧化物比其它不锈钢要紧密的多,可以用细砂轮打磨干净。 酸洗前,材料表面的氧化物、污点等可以用细砂轮或不锈钢丝刷打磨干净。
6、机加工 机加工C-59合金应该是固溶处理状态。由于其加工硬化率较大,所以相对于低合金奥氏体不锈钢来说,要采用较低的表面切削速度,且进刀量要大,以忽略硬度较高的表面。同时要让刀具处于连续运转的状态。
九、焊接焊接镍基合金时,要遵守下列操作规程:
1、工作场地 C-59合金的焊接场该是独立的,和碳钢加工场地分开,同时不可以有气流扰动。
2、着装 焊接着装应该采用皮革手套和工作服。
3、加工工具和机械 工具要采用镍基合金专用工具,制造和加工机械如:剪板机、卷板机、压制机械等,其工作台面要用毛毡、纸板、塑料等覆盖,防止C-59合金表面在加工过程中被压入污染物,导致终的腐蚀。
4、清理 基材金属的焊缝区域清理和填料金属的清理应该使用丙酮。
5、坡口准备 C-59合金的焊接坡口成形可以采用机械方法,如车削成形、磨削成形或刨制成形;等离子切割也是可以的,不过切割后的坡口要打磨干净,并且不可以使坡口附近过热。
6、坡口角度一般焊接后应该立即用不锈钢丝刷刷去氧化部分。 镍基合金和特种不锈钢相对于普通碳钢的一般区别在于其有较低的热传导系数和有较高的热膨胀率。其焊接焊脚要大(1-3 mm),坡口角度要在60-70°左右,主要因为C-59合金的熔化金属有较高的粘性,而且其焊后收缩倾向比较大。
7、引弧 引弧时只可以在即将焊接的焊缝区域内进行,不可以在已完成的焊接件上,以免造成耐蚀性能的下降。
8、焊接工艺 C-59合金可以用多种常规焊接工艺焊接,如:TIG/GTAW,MIG/MAG,手工金属焊接、等离子弧焊等。不过焊接前的清理是必要的。
9、焊接参数和有关影响因素 焊接时要谨慎选择热输入量,一般要采用较低的热输入量,层间温度不要超过150℃。同时采用较薄的焊道焊接工艺。
一般焊接后应该立即用不锈钢丝刷刷去氧化部分。
C-59合金可以很容易地用普通制作工艺来加工。
1、加热 C-59合金在热处理前和热处理过程中不可以和任何污染物接触。 在含有S、P、Pb和其它低熔点金属的环境中加热,会使C-59合金的性能下降。污染物的来源主要有标记笔痕迹、温度指示漆、粉笔、润滑油脂、燃料等。 加热炉燃料的含硫量必须低,天然气的含硫量必须低于0.1%(质量),燃料油的含硫量不可超过0.5%。 炉气环境应该是轻的氧化性,不可以在氧化性和还原性之间波动。不可以让火焰直接冲击合金材料。
2、热加工 C-59合金可以在950-1180℃之间进行热加工。冷却要用水急冷。 热加工后退火可以确保材料有良好的耐蚀性能。
3、冷加工 退火的C-59合金才可以用来冷加工,C-59合金的加工硬化率是很高的,对成形设备的要求要高一些。 当冷变形加工执行时,工序间退火是必要的。
4、热处理 固溶热处理温度应该在1100-1180℃,在1120℃处理。 水冷是确保材料有耐蚀性能的基本要点。在任何热操作过程中,材料表面必须清洁。
5、除垢 C-59合金焊缝附近的氧化物比其它不锈钢要紧密的多,可以用细砂轮打磨干净。 酸洗前,材料表面的氧化物、污点等可以用细砂轮或不锈钢丝刷打磨干净。
6、机加工 机加工C-59合金应该是固溶处理状态。由于其加工硬化率较大,所以相对于低合金奥氏体不锈钢来说,要采用较低的表面切削速度,且进刀量要大,以忽略硬度较高的表面。同时要让刀具处于连续运转的状态。
九、焊接焊接镍基合金时,要遵守下列操作规程:
1、工作场地 C-59合金的焊接场该是独立的,和碳钢加工场地分开,同时不可以有气流扰动。
2、着装 焊接着装应该采用皮革手套和工作服。
3、加工工具和机械 工具要采用镍基合金专用工具,制造和加工机械如:剪板机、卷板机、压制机械等,其工作台面要用毛毡、纸板、塑料等覆盖,防止C-59合金表面在加工过程中被压入污染物,导致终的腐蚀。
4、清理 基材金属的焊缝区域清理和填料金属的清理应该使用丙酮。
5、坡口准备 C-59合金的焊接坡口成形可以采用机械方法,如车削成形、磨削成形或刨制成形;等离子切割也是可以的,不过切割后的坡口要打磨干净,并且不可以使坡口附近过热。
6、坡口角度一般焊接后应该立即用不锈钢丝刷刷去氧化部分。 镍基合金和特种不锈钢相对于普通碳钢的一般区别在于其有较低的热传导系数和有较高的热膨胀率。其焊接焊脚要大(1-3 mm),坡口角度要在60-70°左右,主要因为C-59合金的熔化金属有较高的粘性,而且其焊后收缩倾向比较大。
7、引弧 引弧时只可以在即将焊接的焊缝区域内进行,不可以在已完成的焊接件上,以免造成耐蚀性能的下降。
8、焊接工艺 C-59合金可以用多种常规焊接工艺焊接,如:TIG/GTAW,MIG/MAG,手工金属焊接、等离子弧焊等。不过焊接前的清理是必要的。
9、焊接参数和有关影响因素 焊接时要谨慎选择热输入量,一般要采用较低的热输入量,层间温度不要超过150℃。同时采用较薄的焊道焊接工艺。
一般焊接后应该立即用不锈钢丝刷刷去氧化部分。


今年在江西省九江市本地购买金属材料_合金料筒大品牌值得信赖有了新选择,秉争实业(九江市分公司)始终坚守以用户为中心的服务理念,将品质作为发展的基石。厂家直销,确保为您提供价格实惠且品质卓越的金属材料_合金料筒大品牌值得信赖产品。如需购买或咨询,请随时联系我们,联系人:谭先生-【052788266222】,地址:江西省九江市共青城市共安南大道辅路与青丰公路交叉口西北220米金酷产业园7幢。