


我们的现场实拍视频将带您走进直缝焊管源头厂家产品的世界,产品视频细节之美一览无余!
以下是:河北保定直缝焊管源头厂家的图文介绍

所谓扩径,其实是属于一道采用液压或者是机械方法对钢管的内部施加一定作,从而使钢管沿着径向向外扩胀成型的压力加工工艺。机械方式比液压方式,设备简单且效率更高,因而目前在实际应用中更为常见。尤其是在非常的几条大口径直缝焊管制管线扩径工序中被采用。 总的来说,在对焊管产品经扩径加工的过程中,主要可以分为五个阶段。是初步整圆阶段:扇形块打开直到所有扇形块都到钢管内壁,此时步长范围内钢管内圆管中各点半径大小都几乎一致,钢管得到初步整圆。第二是名义内径阶段:扇形块从前段位置开始降低运动速度,直到抵达要求位置,这个位置是质量要求的成品管内圆周位置。 第三个阶段叫做弹复补偿阶段,也就是说焊管的扇形块将会逐渐速度减小,直到抵达要求位置,这个位置是工艺设计要求的弹复前钢管内圆周位置。第四是保压阶段:扇形块在弹复前钢管内圆周位置一段时间保持不动,这是设备和扩径工艺要求的保压阶段。 一个阶段叫做卸荷回归,此时扇形块从弹复前焊管的圆周位置不断的进行回缩,直终将达到初始扩径的位置,这是扩径工艺要求的扇形块小收缩直径。在实际应用中,工艺简化中,3步骤可以合并简化,这对钢管的扩径质量没有影响。


近日,珠海市府审议并原则通过了珠海市城镇污水处理及再生利用设施“”规划(以下简称规划),提出“”期间珠海拟投入约46.8亿元,新建扩建一批污水处理厂和污泥处理设施。规划指出,虽然珠海污水处理及再生利用水平在“”期间有了显著进步,但仍存在东西部污水系统格局不平衡、污水处理厂规模尚需、进厂水量水质不、污水处理厂水质标准有待等问题。 按照初步计划,到2020年,珠海城镇生活污水处理率超过95%,其中东部地区达到,收集处理率超过90%;村居生活污水收集处理设施全覆盖,生活污水集中收集处理率超过90%;城市再生水利用率达到20%以上,污泥无害化处置率基本达到。 通过新建扩建污水处理设施,增加污水处理厂处理规模49.6万吨/日,其中东部城区新增26万吨/日,西部地区新增23万吨/日,海岛新增处理能力0.6万吨/日。全市污水处理厂总设计处理规模将达到123.1万吨/日,另外,水质净化厂尾水排放标准,使之达到一级A标准并符合广东省地方标准的较严值。 污泥处理方面,“”期间,珠海市北区污泥处置中心计划搬迁至斗门中信环保产业园,珠海市陆域所有污泥通过污泥车运送至此处置,主要处置工艺为热干化+熔融(炭化)+建材利用,建设规模约600吨/日。海岛近期可就近进行填埋处理,远期可随海岛船运至陆地,终进入中信环保产业园污泥处置中心。


“诚信经营、不断创新、顾客至上”是鸿顺管道科技(保定市分公司)的长期任务和目标,不论新老朋友,不论业务大小,我们都将竭诚为您提供满意的服务!公司全体员工热忱欢迎各地朋友前来洽谈 河北保定本地附近热镀锌钢管、保定本地附近衬塑复合管厂家业务,共谋发展!

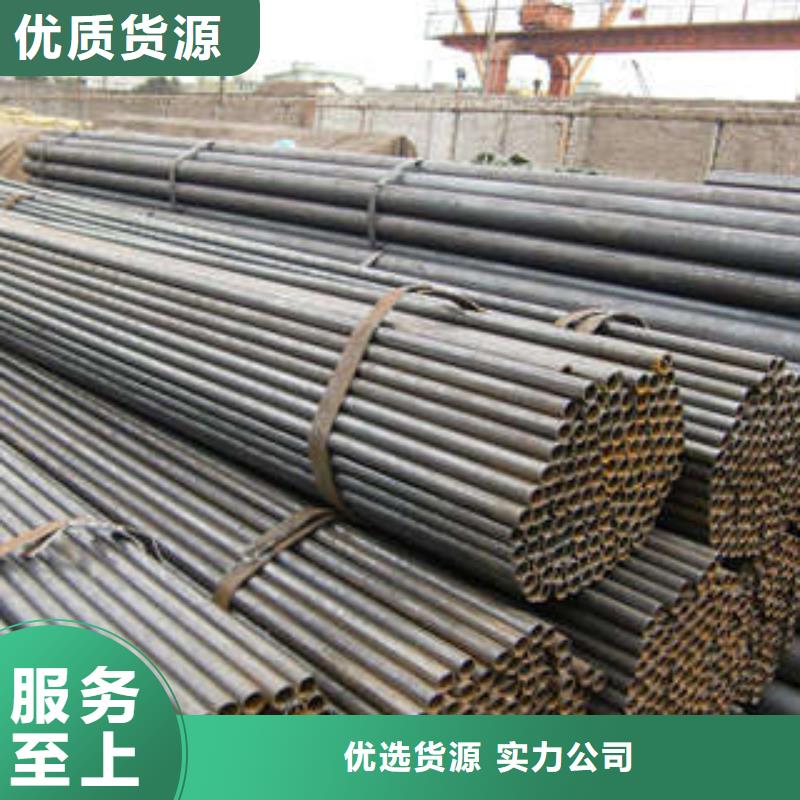
在设备运行之前,应检查并确认压缩气压保持为0.6Mpa,并用手动按钮检查下锯、抱闸气缸能动否。运行前,用手动工具将飞锯小车后退至零位开关,小车则自动找零。焊管头部超过测速辊后,闭合测速辊上压按钮、脉冲编码即能工作。 如果需要使其保持自动运行,那么应当按下小键盘上的启动键,飞锯机即自动反复运行。接下来按停车键,停止工作的程序,将使飞锯小车锯切焊管工作完毕,再返回零位才不动,如果要改换工具,按动小键盘的复位键,即使微机显示屏出现主菜单,并按键选择工具和更改设定参数。 需要注意的是,如果焊管机组需要停止较长的时间,那么应当先关闭步进电源,锯片电机停转,这就节约了能源。同时还要经常检查测速光电编码的工作脉冲质量,防止撞击编码器或使其浸水。根据焊管的不同规格,及时的位置及修磨形状,平头后的钢管端面应光滑平整,达到工艺要求。 焊管产品不仅类型丰富,而且关于其的加工工艺和成型方法也多式多样。大多数情况下,在成型之后,一道工序都是对焊接后管坯再进行一次全长扩径,以焊接管形质量。也就是说,扩径工艺成为了大口径直缝焊管生产中确保成品管质量的一道重要工序。


