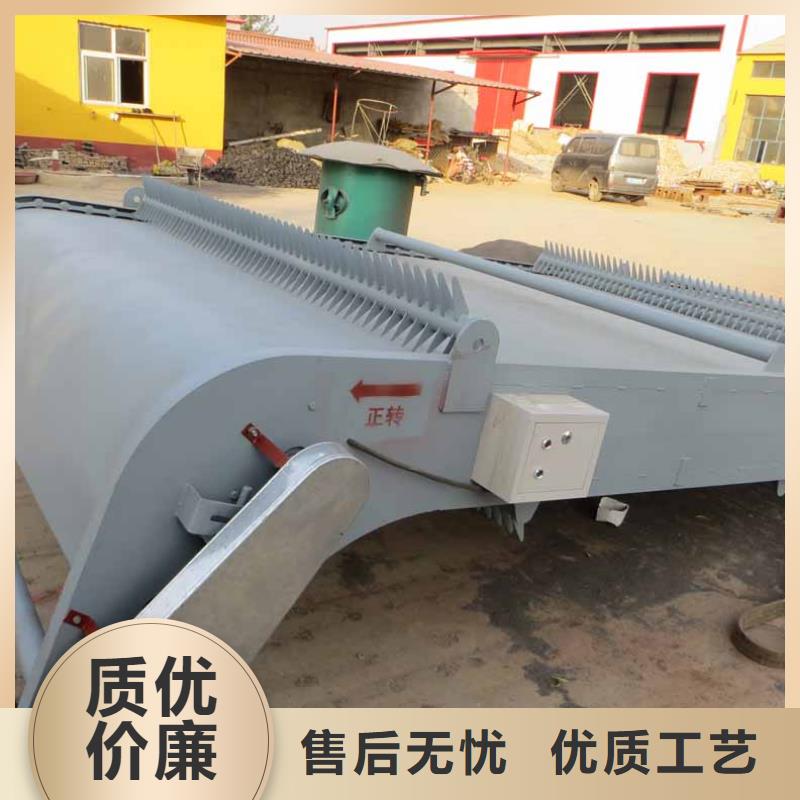
以下是:邯郸市馆陶县清污机用的放心的产品参数
以下是:邯郸市馆陶县清污机用的放心的图文视频
【康禹水工机械厂】为客户提供多样化产品,包括
邱县滑动式铸铁闸门、
复兴拍门铰链锈蚀修复、
鸡泽蓄水池出水闸等,适配多元场景需求。
清污机用的放心,
启闭机闸门-康禹水工机械厂(邯郸市馆陶县分公司)为您提供
清污机用的放心,联系人:
李经理,电话:
【13001850829】。 河北省,邯郸市,馆陶县 馆陶县,河北省邯郸市下辖县,地处河北省东南部,以卫运河为界与山东省冠县、临清市毗邻。馆陶县辖6镇2乡277个行政村,总面积456平方公里,其中耕地面积48万亩。根据第七次人口普查数据,截至2020年11月1日零时,馆陶县常住人口为307912人。馆陶是千年古县,赵王“在城(今冠县东古城)西北七里陶丘侧置馆,故名馆陶”,自西汉初置县,已有2200多年历史。
不要错过这部精心制作的清污机用的放心产品视频!仅仅一分钟的时间,您将能够领略到我们产品的卓越品质和出色设计,发现更多令人心动的细节。
以下是:邯郸馆陶清污机用的放心的图文介绍
启闭机闸门-康禹水工机械厂(邯郸市馆陶县分公司)拥有雄厚的技术实力,多名 馆陶就近清污机产品研发人员,训练有素的职工队伍, 馆陶小型农田斗闸、馆陶本地附近启闭机大修保养加工设备及检测设备,使生产出的 馆陶本地附近高标准农田斗渠闸门、馆陶河道生态基流闸门经科学设计,精心制作,严格检验。数十年来的不懈努力、吸收国内外技术经验,集众家之所长,制造出多领域的新 邯郸馆陶本地启闭机电控箱、馆陶本地附近QPQ卷扬启闭机16T、邯郸馆陶本地附近钢制平面闸门产品。严格的 馆陶本地附近启闭机闸门、邯郸馆陶本地抓斗清污机产品检测,并配以的售后服务,使本厂在 馆陶就近铸铁闸门人工时效处理、邯郸馆陶内河航道节制闸坝行业独树一帜,赢得八方众多客户的肯定。


开闭控制系统抓斗开无需另外指挥。操作人员在坝面不仅能亲。眼观察抓斗的运行状况,还可以通过触摸屏完善的用户界获取大量的运行数据,从而使操作者及时采取合理的控制策略,大大提高工作效率。水电站抓斗清污机智能控制系统2.水电站抓斗清污机智能控制系统的组成控制系统由三部分组成:①起升机构电气传动系统:起升机构采用变频调速,闭环矢量控制,电阻能耗制动。②抓斗开闭控制系统:抓斗开无需另外指挥操作人。
触摸屏组成触摸屏上闭采用液压驱动,液压系统包含泵站、电磁阀、压力传感器等。控制系统采用西门子S7。-300系列PLC,CPU采用313C系列,集成了24I/16O的数字量和5I/2O的模拟量。③清污机监控系统:监控系统由PLC和触摸屏组成。触摸屏上闭采用液压驱动液压。
的清污效率也给用户带按钮发出控制指令,PLC完成系统的逻辑控制;同时PLC将通过模拟量输入接口采集到起升高度、实时运行载荷、液压系统压力、抓斗开闭角度等数据送入触摸屏显示,实现实时数据监控。水电站抓斗清污机智。能控制系统水电站抓斗清污机智能控制系统的应用,给用户的操作带来极大的方便,使清污机的操作更加人性化,同时较高的清污效率也给用户带按钮发出控制指令P。
严重的可以造成停机事来可观的经济效益。滁河泵站取水口水草较多,取水条件差,拦污栅经常被杂草堵塞,使机组产。生气蚀,效率下降。泵站开机抗旱时,拦污栅经常堵塞严重等现状,特别是暴雨天气,快速汇流的洪水将枯枝杂物、水草等冲到泵站进水口,严重的可以造成停机事来可观的经济效益滁。
种类的新型清污机规故。因此,选用结构简单,操作维护方便,自动化水平较高的小型清污设备成为泵站正常运行的重要措施。当前,国内外清污机研究水平不一,国外在技术开发和制造上均领先于国内企业,特别是大型清污机械设备,在国内还是一项空白。国外清污机。研究开发已在向智能化和自动化上发展,而国内近几年清污机也有较快的发展,开发了循环式、回转式、抓斗式、旋转式、转刷网式、格栅式、悬挂式等种类的新型清污机,规故因此选用结构简。


焊接采用埋弧自动焊接须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1。.5mm。构件拼装完毕,经过检验员复检合格后,即可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。3、焊接:埋件梁体焊接采用埋弧自动焊接须在符合要求的平台上。
4端头处理所有埋,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺及焊接材料性能,因此焊接时,主要应调节好焊接电流、电弧电压,控制好焊接速度、坡口尺寸、焊缝间隙、焊丝直径等参数。。其余焊缝采用手工焊接,手工焊接时,应采用合适的工艺参数,运条要依照规范进行,表面波纹必须均匀;结尾不准留有弧坑,直线焊缝至边缘,圆环形焊缝或方形焊缝首尾交接处均必须饱满而不出现超高或凹坑。4、端头处理:所有埋影响埋弧焊焊缝成形。
放过程中产生变形及损件端头采用铣床进行铣削处理,确保安装质量。5、清污机防腐:埋件制作成型后,对外观进行休整后运至防腐场地进行防腐处理,具体工艺详见喷锌防腐工艺。6。、成品堆放保护:埋件制造验收合格后,运至成品区标识,整齐堆放,并注意保护,防止搬运途中及堆放过程中产生变形及损件端头采用铣床进行铣。
→放样→下料→清污机伤。清污机产品质量好作用大与其制造工艺流程紧秘相关。(1)清污机制作应满足DL/T5018-94.8.3清污机制造规范及招标文件有关埋件制造的技术要求。(2)清污机制作工艺程序清污机制。造按下列工艺进行:施工准备→放样→下料→清污机伤清污机产品质量好。
度≤15mm构件拼焊→校正→防腐→验收。清污机下料尺寸应留足收缩余量,收缩量f=1mm/m,结合施工条件加以修正。清污机焊接也要采用对称焊接,其校正可采用液压校正机校正,使其满足规范要求。清污机单件制造完成后,对接。焊缝的接口处用铣床铣成坡口,以利于安装焊接。拼装:拼装必须在符合要求的平台上进行拼装。在拼装时,要严格控制形位误差。即:翼缘板对腹板的对称度≤1.5mm。翼缘板对腹板的倾斜度≤1.5mm。构件拼焊→校正→防腐→验。
形式尺寸施工工艺拼装完毕,经过检验员复检合格后,即。可点焊固定,点焊必须由正式的具有操作证的焊工点焊,其焊接工艺要求不得低于正式焊接的工艺要求。焊接:埋件梁体焊接采用埋弧自动焊接,影响埋弧焊焊缝成形和质量的主要因素有线能量、接头结构形式、尺寸、施工工艺拼装完毕经过检验员。


清污机用的放心,启闭机闸门-康禹水工机械厂(邯郸市馆陶县分公司)为您提供清污机用的放心产品案例,联系人:李经理,电话:【13001850829】。